Tiefe Einblicke in VMC-Spindelfehler: Diagnose, Reparatur und vorbeugende Wartung für stabile Bearbeitungsgenauigkeit
News Details
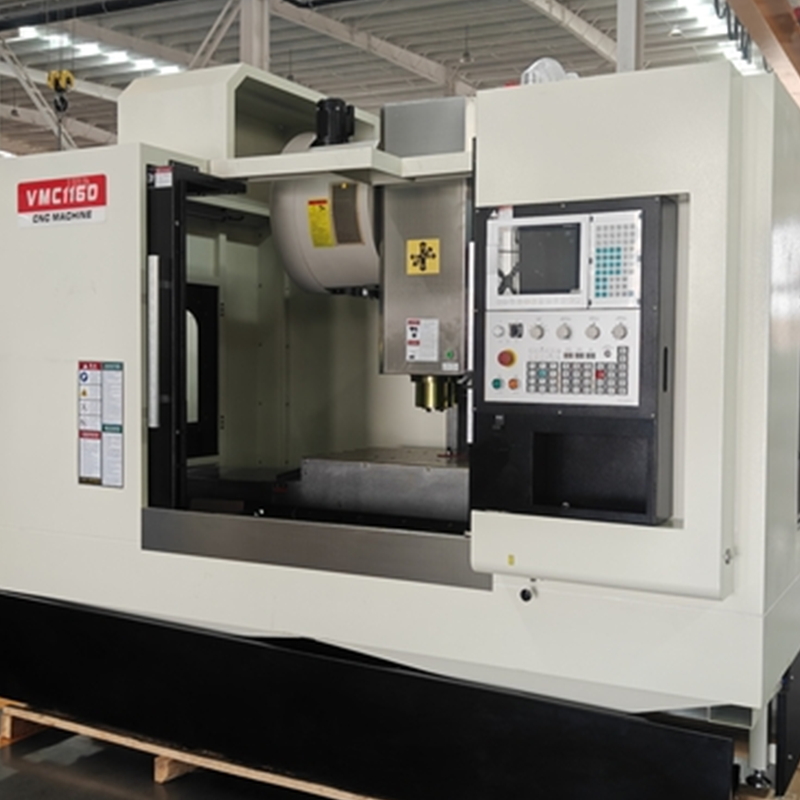
In der modernen Präzisionsfertigung spielt das Vertikalbearbeitungszentrum (VMC) eine Schlüsselrolle im täglichen Produktionsbetrieb. Ob in der Luft- und Raumfahrt, bei Autoteilen, medizinischen Geräten oder industrieller Automatisierung – die Bearbeitungsgenauigkeit und die Zuverlässigkeit der Maschine beeinflussen direkt die Produktqualität und die Lieferzeit.
Unter allen Maschinenkomponenten wird das Spindelsystem oft als das „Herz“ des VMC bezeichnet. Bei längerer Laufzeit der Maschinen und anspruchsvolleren Produktionsumgebungen treten jedoch Spindelfehler wie abnormales Geräusch, Überhitzung, schlechte Oberflächenqualität und Werkzeugwechselfehler zunehmend häufig auf.
Dieser Artikel bietet eine praxisorientierte Anleitung zur Diagnose von VMC-Spindelfehlern und zur vorbeugenden Wartung. Basierend auf realen Wartungsfällen erläutern wir häufige Spindelprobleme, ihre Ursachen, Reparaturmethoden und langfristige Präventionsstrategien, um Herstellern zu helfen, die Stabilität der Ausrüstung zu verbessern und die Stillstandszeiten zu reduzieren.
Warum die Gesundheit der VMC-Spindel in der Präzisionsbearbeitung wichtig ist
Die Spindel beeinflusst direkt:
- Bearbeitungsgenauigkeit
- Oberflächenqualität
- Werkzeuglebensdauer
- Produktions effizienz
- Maschinenzuverlässigkeit
Sogar ein kleiner Spindel fehler kann zu Folgendem führen:
- Zylindrizitätsfehler
- Übermäßige Läufer schwingung
- Vibrationsspuren
- Werkzeugklemmfehler
- Werkzeugwechslerkollisionen
- Unerwartete Maschinenstillstände
Daher sind eine frühzeitige Diagnose und vorbeugende Wartung entscheidend für die Aufrechterhaltung einer stabilen CNC-Bearbeitungsleistung.
Häufige VMC-Spindelfehler und Warnzeichen
Vor einem schwerwiegenden Spindelausfall treten in der Regel mehrere Warnzeichen auf:
Abnormales Spindelgeräusch
Hochfrequente Geräusche, Schleifgeräusche oder Vibrationen weisen oft auf Lagerverschleiß oder Schmierfehler hin.
Übermäßige Spindeltemperatur
Überhitzung kann durch unzureichende Schmierung, Vorspannverlust oder kontaminiertes Fett verursacht werden.
Schlechte Bearbeitungsgenauigkeit
Erhöhte Läufer schwingung oder instabile Schnittleistung können auf Lagerspielprobleme oder Konusverschleiß hinweisen.
Werkzeugwechselfehler
Probleme beim automatischen Werkzeugwechsel betreffen oft das Zugstabesystem, den hydraulischen Intensifikator oder das Spindelorientierungssystem.
Oberflächenfehler
Sichtbare Ratternmarken oder inkonsistente Oberflächen können auf Spindelvibrationen oder unzureichende Werkzeugklemmkraft hinweisen.
Das frühzeitige Erkennen dieser Symptome kann schwerwiegende mechanische Schäden und kostspielige Stillstandszeiten verhindern.
Die verborgene Beziehung zwischen Spindellagern und Wärme
Einer der häufigsten Spindelausfälle betrifft Lager Schäden durch Kontamination und Vorspannverlust.
Wie kontaminierte Luft Spindellager schädigt
In vielen Fabriken fehlen an Druckluftsystemen eine ordnungsgemäße Filtration und Trocknung. Beim pneumatischen Spanblasen können Feuchtigkeit und Staub in den Spindelbereich gelangen und sich mit dem Lagerfett mischen.
Diese Kontamination verursacht:
- Schmierfehler
- Beschleunigter Lagerverschleiß
- Fretting am Spindelkonus
- Erhöhte Spindelvibration
- Thermische Instabilität
Im Laufe der Zeit nimmt die Spindelgenauigkeit allmählich ab.
Mechanische Ermüdung und Lager vorspannverlust
Ein weiteres großes Problem ist die Ermüdung im Spindelklemmmechanismus.
Wenn sich Scheibenfedern im Laufe der Zeit schwächen, kann der Werkzeughalter nicht vollständig geklemmt werden. Gleichzeitig nimmt die Vorderlager vorspannung ab, was das interne Spiel erhöht.
Das Ergebnis sind Mikroläufer schwingungen und instabile Schnittleistung.
Effektive Reparaturlösungen für lagerbezogene Spindelfehler
Professionelle Reparaturteams wenden in der Regel eine vollständige Reparaturstrategie an, statt nur beschädigte Teile auszutauschen.
Typische Reparaturverfahren umfassen:
Hochpräzises Lager austausch
Neue Präzisionslager werden mit sorgfältig kontrollierten Spiel einstellungen installiert, um die Spindel stabilität wiederherzustellen.
Innere Konusüberholung
Spezielle Läppwerkzeuge helfen, den ordnungsgemäßen Spindelkonuskontakt wiederherzustellen und die Sitzgenauigkeit des Werkzeughalters zu verbessern.
Scheibenfeder austausch
Der Austausch ermüdeter Federn stellt die ordnungsgemäße Werkzeugklemmkraft wieder her und reduziert Vibrationen.
Nach ordnungsgemäßer Reparatur und Kalibrierung können die Läufer schwingung und die Temperaturleistung der Spindel nahe an die Fabrikstandards zurückkehren.
Pneumatisch-hydraulische Intensifikatorprobleme beim Werkzeugwechsel
Automatische Werkzeugwechsler hängen stark von der genauen Zeitabstimmung zwischen pneumatischen und hydraulischen Systemen ab.
Viele VMC-Werkzeugwechselfehler werden jedoch durch Synchronisationsverzögerungen verursacht.
Warum Zugstabekugeln beschädigt werden
Ein häufiges Problem tritt auf, wenn der Roboterarm das Werkzeug extrahiert, bevor der Zugstab vollständig freigegeben ist.
Dies geschieht oft, weil:
- Der pneumatische Zylinder zuerst bewegt
- Der hydraulische Intensifikator etwas später reagiert
- Das System das „Bereit“-Signal zu früh sendet
Sogar eine kleine Zeitdifferenz kann Zugstabekugeln scheren oder Halteknöpfe beschädigen.
Wie man die Synchronisation des hydraulischen Intensifikators repariert
Die Lösung beinhaltet in der Regel die Wiederherstellung der Reaktionsgeschwindigkeit und Stabilität des hydraulischen Systems.
Wichtige Wartungsmaßnahmen umfassen:
- Reinigung des Intensifikatorzylinders
- Austausch gealterter Dichtungen
- Nachfüllen von Hydrauliköl
- Korrekte Einstellung des Luftdrucks
- Inspektion der Öl kontamination
Die Aufrechterhaltung eines stabilen Hydraulikdrucks verbessert die Zuverlässigkeit des Werkzeugwechsels erheblich.
Elektrischer Sensor drift und Spindelorientierungsfehler
Einige Spindelprobleme scheinen mechanisch, stammen aber tatsächlich von der Drift elektrischer Komponenten.
Hall-Sensor Fehlausrichtung und Werkzeugwechselauswirkungen
Viele VMCs verwenden Hall-Effekt-Sensoren für die Spindelorientierung.
Wenn die Sensor montage durch Vibrationen locker wird:
- Die Spindelorientierungsposition verschiebt sich
- Die Nut stimmt nicht mehr korrekt aus
- Werkzeughalter kollidieren mit Spindeltriebschlüsseln
Dies kann laute Stoßgeräusche und Schäden an Spindelkopfkomponenten verursachen.
Z-Achsen Referenz drift beim Werkzeugwechsel
Lose Näherungsschalter können auch die Z-Achsen Referenzposition verschieben.
Daraus resultiert:
- Werkzeughalter werden in falscher Höhe eingeführt
- Die Spindelkonusfläche wird beschädigt
- Werkzeugwechslerkollisionen treten auf
Empfohlene Reparatur- und Präventionsmaßnahmen
Wartungsteams sollten:
- Hall-Sensoren neu ausrichten
- Montageschrauben mit Schraubensicherungsmittel sichern
- Näherungsschalter neu kalibrieren
- Beschädigte Triebschlüssel austauschen
- Periodische elektrische Inspektionen durchführen
Diese Kombination aus elektrischer Kalibrierung und mechanischer Verstärkung kann wiederkehrende Werkzeugwechselfehler beseitigen.
Aufbau eines vorbeugenden Wartungssystems für VMC-Spindeln
Die beste Wartungsstrategie besteht darin, Ausfälle vor ihrem Auftreten zu verhindern.
Ein strukturierter vorbeugender Wartungs (PM)-Mitarbeiter hilft Herstellern, Reparaturkosten zu senken und die Betriebszeit der Ausrüstung zu verbessern.
Verbesserung der Druckluftqualität
Installieren:
- Präzisionsluftfilter
- Lufttrockner
- Feuchtigkeitsabscheider
Ersetzen Sie Filter regelmäßig und entleeren Sie Wasser aus dem System, um Kontaminationen zu verhindern.
Überwachung von hydraulischen und pneumatischen Systemen
Erstellen Sie Inspektionspläne für:
- Hydraulikölqualität
- Intensifikatorzylinderleistung
- Luftdruckstabilität
- Dichtungszustand
Früherkennung verhindert plötzliche Ausfälle.
Durchführen von routinemäßigen elektrischen Inspektionen
Prüfen Sie regelmäßig kritische Komponenten, einschließlich:
- Hall-Sensoren
- Näherungsschalter
- Spindelorientierungssysteme
- Kabelverbindungen
Dies hilft, Parameterdrift durch langfristige Vibrationen zu vermeiden.
Verfolgen von Spindelleistungsdaten
Moderne Fabriken überwachen zunehmend:
- Spindeltemperatur
- Vibrationspegel
- Geräuschtrends
- Läufer schwingungswerte
Vorbeugende Wartung basierend auf Datenanalyse kann unerwartete Stillstandszeiten verhindern.
Warum vorbeugende Wartung die CNC-Produktivität verbessert
Ein stabiles Spindelsystem bietet viele langfristige Vorteile:
- Bessere Bearbeitungsgenauigkeit
- Reduzierter Ausschussanteil
- Längere Werkzeuglebensdauer
- Weniger Maschinenstillstände
- Niedrigere Reparaturkosten
- Verbesserte Produktions effizienz
Für Hersteller in wettbewerbsintensiven Branchen beeinflusst die Spindelzuverlässigkeit direkt die Rentabilität und die Kundenzufriedenheit.
Schlussfolgerung
VMC-Spindelausfälle werden selten durch ein einzelnes Problem verursacht. In den meisten Fällen resultieren sie aus der graduellen Anhäufung kleiner mechanischer, hydraulischer, pneumatischer und elektrischer Probleme.
Indem Hersteller die wahren Ursachen hinter Spindelüberhitzung, abnormalem Geräusch, Werkzeugwechselfehlern und Bearbeitungsungenauigkeiten verstehen, können sie von reaktiver Reparatur zu proaktiver Wartung übergehen.
Mit wissenschaftlicher Diagnose, standardisierten Wartungsverfahren und einem starken vorbeugenden Wartungssystem können Unternehmen die Spindellebensdauer erheblich verlängern, eine stabile Bearbeitungspräzision aufrechterhalten und die gesamte Produktionsleistung verbessern.


